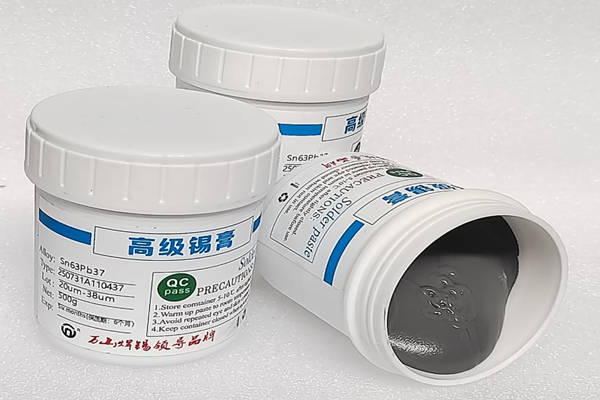


在電子制造領(lǐng)域,錫膏如同流淌的“電子血液”,其熔點(diǎn)參數(shù)是決定焊接成敗的關(guān)鍵鑰匙。2025年,隨著全球環(huán)保法規(guī)趨嚴(yán)和電子產(chǎn)品微型化浪潮洶涌,普通錫膏——尤其是無(wú)鉛錫膏的熔點(diǎn)特性,正成為工程師們?nèi)找广@研的核心課題。你是否曾好奇,那看似簡(jiǎn)單的溫度數(shù)字背后,究竟隱藏著怎樣的材料科學(xué)與工藝玄機(jī)?錫鋅絲
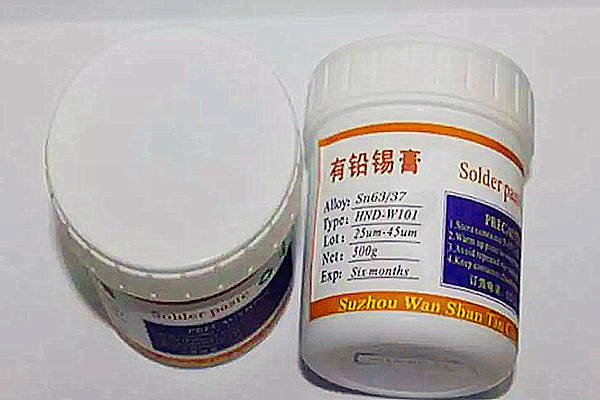
熔點(diǎn)迷思:183℃ vs 217℃,有鉛與無(wú)鉛的世紀(jì)分野
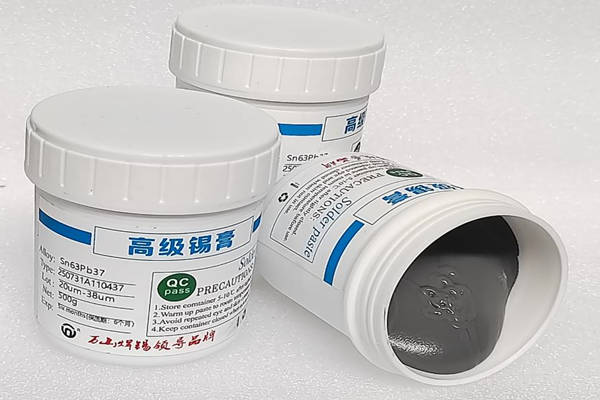
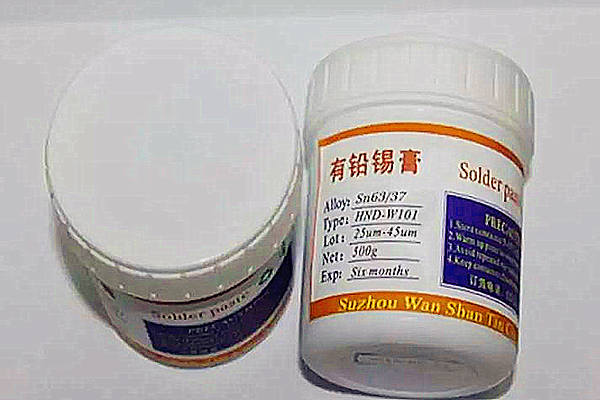
談及“普通錫膏”,需厘清概念的分野。傳統(tǒng)意義上的“普通”常指代經(jīng)典的Sn63/Pb37(錫63%/鉛37%)共晶合金錫膏,其183℃的精準(zhǔn)共晶點(diǎn)曾統(tǒng)治電子焊接數(shù)十年。這個(gè)神奇的溫度源于錫鉛合金獨(dú)特的共晶特性——固態(tài)直接轉(zhuǎn)變?yōu)橐簯B(tài),沒(méi)有糊狀區(qū)間,流動(dòng)性極佳,工藝窗口寬裕。鉛的劇毒性和歐盟RoHS指令的全球性擴(kuò)散,徹底改寫了游戲規(guī)則。
進(jìn)入2025年,真正的“普通錫膏”已迭代為無(wú)鉛體系。其中,SAC305(錫96.5%/銀3.0%/銅0.5%)憑借綜合性能優(yōu)勢(shì),成為絕對(duì)主流。其熔點(diǎn)躍升至217℃,這看似不起眼的34℃溫差,卻對(duì)焊接工藝提出了顛覆性挑戰(zhàn)。熔點(diǎn)升高意味著更高的回流焊峰值溫度(通常需240-250℃),更陡峭的溫度曲線控制要求,以及對(duì)溫度敏感元器件的熱沖擊風(fēng)險(xiǎn)劇增。2025年行業(yè)報(bào)告顯示,因高溫焊接導(dǎo)致的元器件失效案例同比上升了15%,熔點(diǎn)差異成為工藝優(yōu)化的首要瓶頸。
217℃的工藝密碼:溫度窗口與微觀世界的博弈
無(wú)鉛錫膏的217℃熔點(diǎn)并非一個(gè)“點(diǎn)”,而是一個(gè)狹窄的溫度區(qū)間(約217-219℃)。在這個(gè)區(qū)間內(nèi),錫膏經(jīng)歷從固態(tài)向液態(tài)的關(guān)鍵轉(zhuǎn)變,形成可靠的冶金結(jié)合。2025年最前沿的研究聚焦于如何精確控制這個(gè)“液態(tài)窗口”。溫度不足,錫膏無(wú)法充分潤(rùn)濕焊盤,導(dǎo)致冷焊、虛焊;溫度稍過(guò),輕則助焊劑過(guò)度燒焦形成黑色殘留,重則損傷PCB基材或精密芯片。
更精妙的是微觀層面的相變過(guò)程。SAC305在217℃達(dá)到共晶點(diǎn),但銀(Ag)和銅(Cu)元素會(huì)與錫(Sn)形成復(fù)雜的金屬間化合物(IMC),如Ag3Sn、Cu6Sn5等。這些IMC的形態(tài)、厚度直接決定焊點(diǎn)的機(jī)械強(qiáng)度和長(zhǎng)期可靠性。2025年,多家頭部錫膏廠商推出了“IMC調(diào)控型”配方,通過(guò)微量添加鉍(Bi)、銻(Sb)或特殊有機(jī)金屬化合物,優(yōu)化IMC生長(zhǎng),在217℃的熔點(diǎn)框架下,顯著提升焊點(diǎn)抗跌落和抗熱疲勞性能,尤其契合折疊屏手機(jī)、可穿戴設(shè)備等動(dòng)態(tài)應(yīng)力場(chǎng)景的嚴(yán)苛需求。
超越熔點(diǎn):2025年錫膏創(chuàng)新的多維戰(zhàn)場(chǎng)
面對(duì)217℃的熔點(diǎn)“天花板”,2025年的技術(shù)突破正從多維度展開。低溫?zé)o鉛錫膏(如Sn-Bi系,熔點(diǎn)138℃)在LED、柔性電路等熱敏感領(lǐng)域加速滲透,但其延展性不足的缺陷仍需克服。另一方面,高溫高可靠性錫膏(如Sn-Sb系,熔點(diǎn)235℃以上)在汽車電子、服務(wù)器等極端環(huán)境應(yīng)用嶄露頭角,滿足高溫服役的嚴(yán)酷需求。
助焊劑技術(shù)的革新同樣關(guān)鍵。熔點(diǎn)決定了錫膏液化的溫度,而助焊劑則主宰著液化后的“行為”。2025年,具有“智能響應(yīng)”特性的助焊劑成為熱點(diǎn)。它們?cè)?17℃以下保持穩(wěn)定,一旦達(dá)到熔點(diǎn)即被精準(zhǔn)激活,實(shí)現(xiàn)超強(qiáng)去氧化能力與極低殘留的完美平衡。部分尖端產(chǎn)品甚至引入納米級(jí)緩釋膠囊技術(shù),在回流焊不同階段釋放特定活性物質(zhì),將焊接良率推升至99.95%以上。與此同時(shí),針對(duì)Mini/Micro LED、芯片級(jí)封裝(CSP)的微間距印刷需求,錫膏的流變學(xué)特性(粘度、觸變性)與熔點(diǎn)協(xié)同優(yōu)化成為核心研發(fā)方向,確保在微米級(jí)焊盤上也能實(shí)現(xiàn)精準(zhǔn)的“液固轉(zhuǎn)換”。
問(wèn)答:
問(wèn)題1:為什么無(wú)鉛普通錫膏(如SAC305)熔點(diǎn)(217℃)比傳統(tǒng)錫鉛錫膏(183℃)高這么多?這帶來(lái)了什么主要挑戰(zhàn)?
答:根本原因在于合金體系的改變。傳統(tǒng)錫鉛(Sn63/Pb37)是完美的共晶合金,具有最低共晶點(diǎn)(183℃)。無(wú)鉛主力SAC305(Sn96.5Ag3.0Cu0.5)雖接近共晶,但其三元合金的相圖決定了其熔點(diǎn)在217℃左右。這34℃的差異帶來(lái)三大核心挑戰(zhàn):1) 工藝溫度提升:回流焊峰值溫度需提高至240-250℃,能耗增加且對(duì)設(shè)備耐熱性要求更高;2) 熱損傷風(fēng)險(xiǎn):高溫易導(dǎo)致PCB分層、元器件熱失效(如MLCC開裂、芯片塑封體損傷);3) 工藝窗口變窄:液態(tài)時(shí)間(TAL)控制更苛刻,溫度曲線設(shè)置難度陡增,易出現(xiàn)潤(rùn)濕不良或過(guò)度氧化。
問(wèn)題2:都說(shuō)焊點(diǎn)可靠性取決于金屬間化合物(IMC),在217℃熔點(diǎn)下如何優(yōu)化IMC?
答:IMC是焊料與焊盤(如銅)界面反應(yīng)的關(guān)鍵產(chǎn)物,其類型、厚度和形貌決定強(qiáng)度。針對(duì)SAC305在217℃熔點(diǎn)的焊接:1) 精準(zhǔn)控溫:避免過(guò)高溫度或過(guò)長(zhǎng)回流時(shí)間導(dǎo)致IMC(主要是Cu6Sn5)過(guò)厚、粗化變脆。峰值溫度和時(shí)間需嚴(yán)格匹配;2) 微量合金化:2025年主流做法是添加微量元素,如<0.1wt%的鎳(ni)、鈷(co)或稀土元素。ni能細(xì)化cu6sn5晶粒,抑制其過(guò)度生長(zhǎng),形成更薄且均勻的imc層,顯著提升抗熱疲勞性能;3)>
標(biāo)簽:電子制造,焊接技術(shù),錫膏,無(wú)鉛工藝,SMT技術(shù),材料科學(xué)
本新聞不構(gòu)成決策建議,客戶決策應(yīng)自主判斷,與本站無(wú)關(guān)。本站聲明本站擁有最終解釋權(quán), 并保留根據(jù)實(shí)際情況對(duì)聲明內(nèi)容進(jìn)行調(diào)整和修改的權(quán)利。 [轉(zhuǎn)載需保留出處 - 本站] 分享:焊錫膏信息
推薦資訊
- 2026-11-06熱推優(yōu)質(zhì)盤條熱鍍鋅絲電鍍鋅絲——建筑結(jié)構(gòu)用高性能安葉錫材解決方案
- 2026-11-06高純鋅絲鋅棒的精密制造與應(yīng)用奇跡
- 2026-11-06高純鋅絲鋅棒的精密制造與應(yīng)用奇跡
- 2026-11-06鋅絲的核心應(yīng)用與選擇標(biāo)準(zhǔn)——為您解析工業(yè)需求
- 2026-11-06鋅塊的“秘密”——從傳統(tǒng)到現(xiàn)代化的升級(jí)之路
- 2026-11-06鋅塊的歷史與現(xiàn)實(shí):工業(yè)基石的“隱形英雄”
 添加好友,隨時(shí)咨詢