本文將為您揭示焊錫條選擇的科學(xué)秘籍,幫助您在任何場景下都能輕松掌握焊接技巧,讓焊接變得如意而行!
焊錫條規(guī)格的“神秘法則”——從基礎(chǔ)到應(yīng)用
焊錫條是焊接的“血液”,選擇不當(dāng)往往會導(dǎo)致焊點松動、焊錫過多或焊接不良。您是否知道焊錫條的規(guī)格標(biāo)準(zhǔn)是什么?如何根據(jù)不同的焊接需求選擇正確的規(guī)格?本部分將為您解析焊錫條的標(biāo)準(zhǔn)尺寸、
材質(zhì)特性及實際應(yīng)用場景,讓您在焊接中游刃有余。
1.焊錫條規(guī)格的“三大維度”
1.1焊錫條直徑的“秘密”
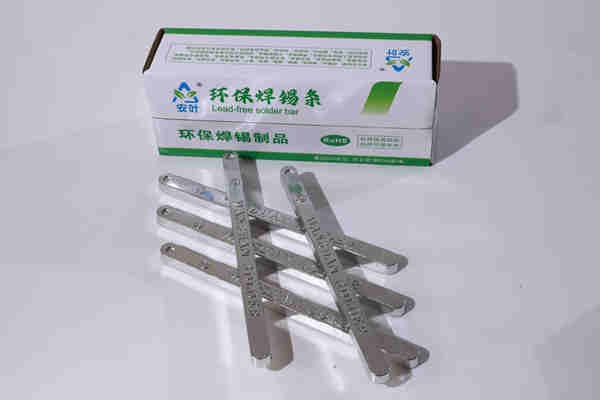
焊錫條的直徑?jīng)Q定了焊點的大小和焊接的靈活性。常見的直徑規(guī)格如下:
直徑(mm)適用場景焊點大小適合焊接工具0.05–0.1小型電子元器件(如IC、電阻)非常細(xì)小細(xì)焊鉗、細(xì)焊嘴0.15–0.2中小型電路板(如手機、電腦)小型焊點中等焊鉗、焊槍0.3–0.5大型電路板、
機械零件較大焊點大型焊鉗、焊臺0.6–1.0工業(yè)焊接、大型機械修理粗大焊點專業(yè)焊槍、焊臺
注意:焊錫條直徑越細(xì),焊接時越容易控制,但焊點也會更小。對于高密度電路板(HDI)或微型元器件,0.05mm以下的超細(xì)焊錫條(如“0.03mm”)也有市場,但價格較高。
1.2焊錫條長度的“智慧選擇”
焊錫條的長度通常為10mm、20mm、30mm、50mm、100mm等。選擇時應(yīng)考慮以下因素:
焊接深度:如果焊點深埋,選擇較長焊錫條(如50mm或100mm)方便操作。焊接頻率:如果經(jīng)常焊接,選擇較短焊錫條(如10mm或20mm)方便攜帶。焊錫消耗:長焊錫條在焊接后剩余量較多,適合大量焊接。
常見長度推薦:
DIY愛好者:20mm或30mm(平衡便攜性與焊接需求)專業(yè)焊接:50mm或100mm(減少更換次數(shù))
1.3焊錫條材質(zhì)的“區(qū)別與選擇”
焊錫條的主要材質(zhì)有錫鉛合金(Sn-Pb)和無鉛焊錫(Sn-Ag-Cu),兩者在性能上有顯著差異:
材質(zhì)類型成分比例優(yōu)點缺點適用場景錫鉛焊錫60%Sn+40%Pb熔點低(183°C)、流動性好鉛污染環(huán)境、毒性較大傳統(tǒng)電子、舊設(shè)備修理無鉛焊錫63%Sn+3%Ag+0.5%Cu無毒、環(huán)保、
熔點略高(217°C)熔點稍高、流動性略差新型電子、歐盟法規(guī)要求
推薦選擇:
環(huán)保意識強:選擇無鉛焊錫(如“SAC305”或“SAC405”)。傳統(tǒng)焊接:錫鉛焊錫(但注意安全)。
2.焊錫條選擇的“實戰(zhàn)指南”
在實際焊接中,您可能會遇到以下常見問題:
2.1焊點不牢固?焊錫條直徑選擇錯了!
問題:焊點松動、焊錫流淌不均。解決方案:焊點過大:選擇較細(xì)焊錫條(如0.15mm)以減少焊錫量。焊點過小:選擇較粗焊錫條(如0.3mm)以增加焊接強度。焊點深埋:使用較長焊錫條以便插入。
2.2焊錫條過長?如何有效利用?
問題:焊錫條過長導(dǎo)致焊接時不方便操作。解決方案:剪斷技巧:使用焊錫剪刀或銳利刀片在焊錫條末端輕剪,留出10mm左右即可。焊錫條包裝:購買長度標(biāo)準(zhǔn)化的焊錫條(如20mm或30mm),避免浪費。
2.3無鉛焊錫流動性差?如何改善?
問題:無鉛焊錫熔點高,流動性不如錫鉛焊錫。解決方案:使用助焊劑:添加活性劑(如“宜必思”或“FLAMELESS”)提高流動性。焊錫條加熱:使用焊槍或熱風(fēng)槍預(yù)熱焊點,使焊錫更快熔化。
焊錫條品牌選擇:選擇高質(zhì)量無鉛焊錫(如“Hobart、Weller、SolderingSupplies”)。
3.焊錫條的“保存與使用”技巧
為了確保焊錫條的性能,請注意以下事項:
?保存環(huán)境:避免高溫、潮濕或陽光直射,防止氧化變質(zhì)。?避免摩擦:不要在焊錫條上摩擦或磨損,否則會影響表面光潔度。?定期更換:如果焊錫條表面有氧化斑或變色,應(yīng)及時更換。
?焊錫條包裝:購買密封包裝的焊錫條,延長使用壽命。
Part1總結(jié):通過本部分,您已經(jīng)掌握了焊錫條規(guī)格的核心知識,包括直徑、長度和材質(zhì)的選擇。在實際焊接中,根據(jù)焊點大小、焊接深度和材質(zhì)需求靈活選擇焊錫條,可以大大提升焊接效果。
下一部分將深入探討焊錫條的品牌選擇、焊接工具配合以及常見焊接錯誤的解決方案,讓您的焊接工作更加高效與精準(zhǔn)!
 添加好友,隨時咨詢