焊錫條的核心要素:從材質到純度,避免“外觀誤區”
1.焊錫條的基礎知識:什么是焊錫條?
焊錫條是一種用于電子焊接的金屬材料,通常由錫(Sn)和鉛(Pb)或錫(Sn)和其他合金元素組成。其主要功能是:
填充焊點:在焊接時,熔化后流動覆蓋導線和元器件,形成穩定的電氣連接。降低焊接溫度:合理的錫鉛比例可以減少焊接熱損傷,保護電路板。提升焊接可靠性:
優質焊錫條能夠形成致密、無氣孔的焊點,延長設備壽命。
市場上存在大量劣質焊錫條,僅憑外觀(如顏色、厚度或包裝)選擇,往往會導致焊接失敗、短路或元器件損壞。因此,選擇正確的焊錫條需要從材質、
純度、特性等多個維度考慮。
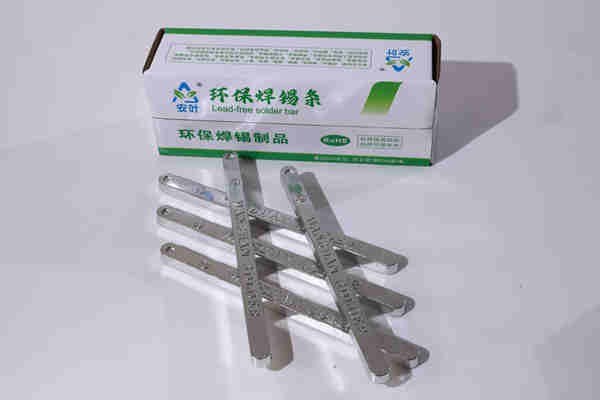
2.焊錫條的材質分類:錫鉛合金與無鉛焊錫
焊錫條的核心材料主要分為兩大類:傳統錫鉛合金和無鉛焊錫(Sn-Ag-Cu等合金),每種類型都有其適用場景和特性。
A.錫鉛合金焊錫條(Pb-Sn合金)
特點:熔點低(183°C~227°C),適合普通焊接設備(如手工焊槍、熱風槍)。流動性好,易于操作,適合大規模生產和維修。成本較低,易于購買和儲存。
缺點:含鉛(Pb)有毒,對人體健康和環境有害,歐盟等地區已限制使用。焊點強度較低,長期使用可能導致焊點老化或脫落。
焊接溫度高,容易損傷敏感元器件(如集成電路、電容器)。
適用場景:
傳統電子維修(如老舊電視機、家電修理)。低端DIY項目(如簡單的電路板焊接)。短期臨時焊接(如快速修復斷線)。
注意事項:
避免長時間暴露在鉛污染環境中。使用時應佩戴防護手套和通風設備。
B.無鉛焊錫條(Sn-Ag-Cu等合金)
特點:無鉛(Pb=0%或≤0.1%),符合環保法規(如REACH、RoHS)。焊點強度高,能夠承受更高的機械應力和電氣負載。熔點稍高(180°C~220°C),
需要更精確的焊接溫度控制。流動性較差,操作稍顯復雜,但焊接質量更穩定。常見合金組成:
合金類型錫(Sn)%銀(Ag)%銅(Cu)%鉛(Pb)%Sn-Ag-Cu(SAC)95~99%3~6%1~3%0%Sn-Ag(SAC305)96.5%3.5%0%0%Sn-Pb
(傳統)60~63%0%0%37~40%適用場景:新型電子設備(如智能手機、電腦主板)。
高精度焊接(如PCB焊接、模塊化電路)。環保要求嚴格的項目(如醫療設備、航空航天)。長期使用的電路板(減少焊點老化風險)。
注意事項:
需要使用高溫焊槍(≥220°C)或熱風槍進行焊接。焊接時應控制溫度,避免過熱損傷元器件。無鉛焊錫條的焊點可能略顯脆弱,需注意機械應力。
3.焊錫條的厚度與直徑:如何選擇合適的規格?
焊錫條的直徑(通常以毫米或千分之一英寸表示)直接影響焊接效果。選擇不當會導致:
過細:焊點不足,無法覆蓋元器件,容易斷線。過粗:焊點過大,可能損壞元器件或導致短路。
常見焊錫條規格及適用場景:
直徑(mm)直徑(千分之一英寸)適用場景0.5mm20G(0.020)手工焊接、維修、DIY小電路0.6mm24G(0.024)中等規模電路板焊接
0.7mm28G(0.028)高精度PCB焊接、模塊化電路0.8mm32G(0.032)大型電路板、工業焊接1.0mm40G(0.040)重型焊接、大規模生產
選擇建議:
新手:選擇0.5mm(20G)或0.6mm(24G),操作靈活,適合細小元器件。專業焊接:選擇0.7mm(28G)或0.8mm(32G),
確保焊點足夠穩定。大型電路板:選擇1.0mm(40G)或更粗,減少焊接時間。
4.焊錫條的純度與合金比例:避免劣質產品
許多低價焊錫條含有雜質(如鋅、鐵、銅),會導致:
焊點不良:氣泡、虛焊、斷線。焊接溫度不穩定:影響焊接效果。元器件損壞:過熱或過冷。
如何判斷焊錫條的純度?
標簽檢查:優質焊錫條標簽應明確說明合金成分(如SAC305、Sn63Pb37)。避免標簽模糊或缺少化學成分信息。外觀檢查:
無鉛焊錫條:顏色應均勻,無黑色或灰色斑點(可能含銅或其他雜質)。傳統錫鉛焊錫條:顏色應為銀白色,無暗色或結晶。
焊接測試:將焊錫條熔化后觀察流動性:優質:流動均勻,無氣泡。劣質:流動不暢,有氣泡或結塊。
推薦高純度焊錫條品牌:
無鉛焊錫:SAC305(錫66.5%,銀3.0%,銅0.5%),廣泛應用于PCB焊接。SAC105(錫95.5%,銀4.0%,銅0.5%),更高純度,
適用于高精度焊接。傳統錫鉛焊錫:Sn63Pb37(錫63%,鉛37%),最常見的傳統焊錫。
Sn60Pb40(錫60%,鉛40%),熔點更低,適用于低溫焊接。
5.焊錫條的包裝與儲存:延長使用壽命
劣質焊錫條往往包裝不嚴密,容易吸收水分或氧氣,導致:
氧化:焊錫條表面變黑,熔化時流動性差。結塊:水分蒸發后形成氣泡,影響焊接質量。
正確儲存方法:
密封包裝:選擇真空包裝或氣密性好的盒子,避免暴露在空氣中。避免長期暴露在陽光或高溫下。避免潮濕:存放在干燥環境(如干燥箱或防潮袋中)。
避免與水接觸(如儲存在洗手間或廚房)。定期檢查:觀察焊錫條是否有變黑、結塊或異味。如果發現問題,應更換新的焊錫條。
焊錫條的實用技巧:如何在焊接中發揮最佳效果
1.焊錫條的選擇與焊接設備匹配
焊錫條的選擇必須與焊接設備相匹配,否則會導致焊接失敗。
焊接設備適合焊錫條注意事項手工焊槍(≤200°C)Sn63Pb37、Sn60Pb40熔點低,適合傳統焊接熱風槍(200°C~250°C)Sn63Pb37、SAC305無
鉛焊錫需更高溫度高溫焊槍(≥220°C)SAC105、SAC305確保焊錫條純度高電子焊臺(精密焊接)0.7mm(28G)或更細避免過熱損傷元器件
實用建議:
新手:使用Sn63Pb37(0.5mm焊錫條)+熱風槍(200°C)進行練習。專業焊接:使用SAC305(0.7mm焊錫條)+高溫焊槍(220°C+)進行高精度焊接。
2.焊錫條的使用技巧:如何提升焊接效果
A.焊錫條的切割與準備
切割長度:焊錫條長度應略短于焊點需要的長度,避免過長導致焊點過大。使用焊錫條切割器或刀片精確切割。去除氧化層:焊錫條表面可能有氧化膜,
影響熔化。可以用銅絲或焊錫條切割器輕輕刮除。
B.焊接步驟與焊點質量控制
預熱元器件:將焊點加熱至適當溫度(避免過熱或過冷)。使用焊鐵溫度計或經驗判斷(如焊點發白但不燒焦)。焊錫條的熔化與流動:將焊錫條輕
輕接觸焊點,避免直接碰撞導線。熔化后,焊錫應均勻流動,覆蓋焊點。焊點檢查:理想焊點:焊點飽滿、光滑、無氣泡。
元器件無變形或脫焊。常見問題:虛焊:焊點不足,導線松動。氣泡:焊錫條含雜質或焊接溫度不均。過熱:焊點發黑或元器件損壞。
C.無鉛焊錫的特殊注意事項
由于無鉛焊錫的熔點高、流動性差,需要更嚴格的操作:
溫度控制:使用高溫焊槍(≥220°C)或熱風槍(220°C+)。避免過熱,否則會損傷元器件。焊錫條的預熱:將焊錫條在焊槍前端預熱,提高熔化速度。
焊點保溫:焊接完成后,保持焊點短暫加熱(1~2秒),防止冷卻后收縮。
3.焊錫條的替代與應急解決方案
在特殊情況下,可能需要使用非標準焊錫條或替代方法:
情況解決方案注意事項焊錫條斷裂使用焊錫條補給器或焊錫條切割器延長使用避免過度切割導致焊錫條變脆焊錫條氧化使用焊錫條清潔劑或銅絲刮
除氧化層確保清潔后焊錫條無雜質焊錫條不熔化檢查焊槍溫度或焊錫條純度可能需要更高溫度或更純凈的焊錫焊點不良重新焊接或使用焊點
修復劑避免反復焊接導致元器件損壞
4.焊錫條的長期保存與維護
為了確保焊錫條在長期使用中保持性能,應采取以下措施:
定期檢查:每次使用前,檢查焊錫條是否有變黑、結塊或異味。如果發現問題,應更換新的焊錫條。存儲環境:存放在干燥、通風、避光的地方。
避免與強酸、強堿或高溫接觸。分類管理:將傳統錫鉛焊錫和無鉛焊錫分開存放。標記焊錫條的合金成分,便于快速選擇。
結論:從“外觀”到“質量”,選擇正確的焊錫條
在電子焊接中,焊錫條的選擇決定了焊接的成功與否。許多人僅憑顏色、厚度或品牌選擇焊錫條,忽略了材質純度、合金比例、適用
場景等關鍵因素。本文通過深入解析,幫助您:
理解焊錫條的核心要素(材質、純度、厚度、包裝)。選擇適合的焊錫條(傳統錫鉛vs.無鉛,合適的直徑)。掌握焊接技巧
(預熱、熔化、焊點檢查)。避免常見錯誤(劣質焊錫、溫度不當、操作不熟練)。
未來的焊接之路:
如果您是新手,建議從Sn63Pb37(0.5mm焊錫條)+熱風槍開始練習。如果您是專業焊接者,選擇SAC305或SAC105(0.7mm焊錫條)
+高溫焊槍,提升焊接質量。如果您關注環保,優先選擇無鉛焊錫條,并采用精密焊接技巧。
最終建議:
購買時:查看標簽、外觀、純度,避免劣質產品。使用時:控制溫度、熔化均勻、檢查焊點質量。儲存時:密封、干燥、避免氧化。
通過以上知識,您將能夠以科學的選擇和技巧,讓焊錫條發揮出最佳效果,實現高質量、高效率的焊接工作!
 添加好友,隨時咨詢